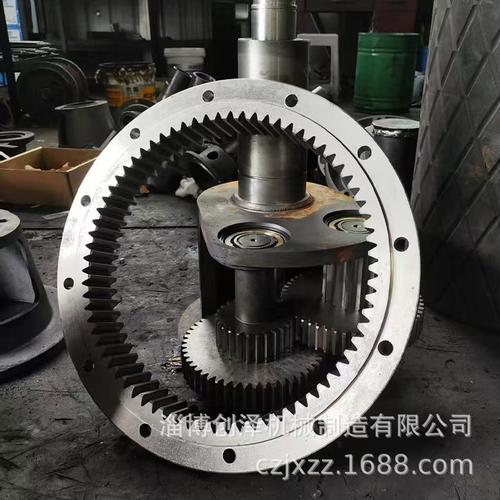
电动滚筒齿轮齿圈端盖配件定制指南 从选型到验收全解析
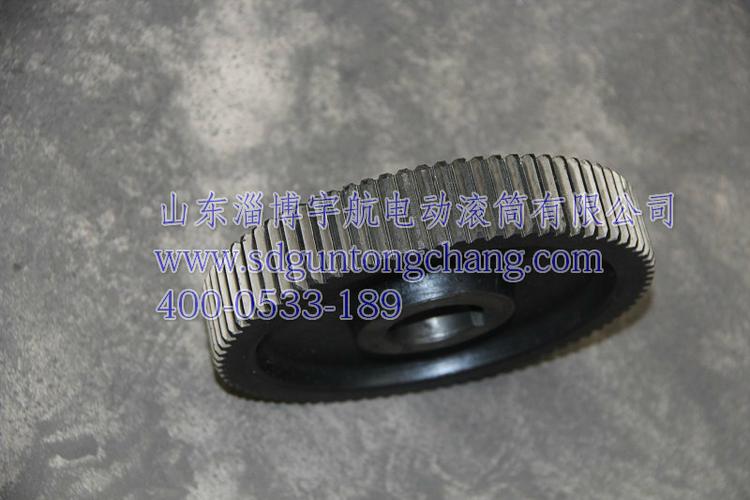
电动滚筒作为皮带输送机的核心驱动部件,其内部齿轮、齿圈、端盖等配件的精度与材质直接决定了设备的使用寿命和运行稳定性。当标准配件无法满足特定工况时,厂家定制成为更可靠的解决方案。本文将围绕“电动滚筒齿轮齿圈端盖滚筒配件”这一主题,系统梳理定制流程、关键技术要点及验收标准,帮助您精准匹配需求。
一、明确电动滚筒配件定制需求
在联系厂家定制前,需先明确以下技术参数:
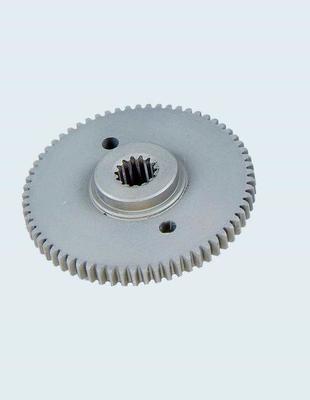
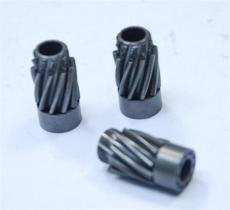
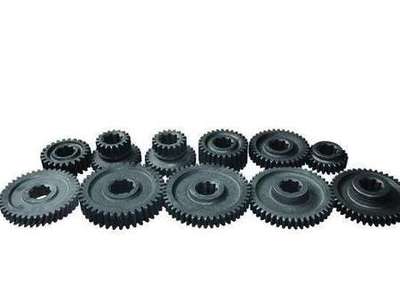
- 齿轮:模数、齿数、压力角、螺旋角(直齿或斜齿)、精度等级、材质(20CrMnTi、40Cr等)及热处理要求(渗碳淬火、调质)。
- 齿圈:内齿或外齿、齿形参数、固定方式(热套、螺栓、焊接)、材质与硬度。
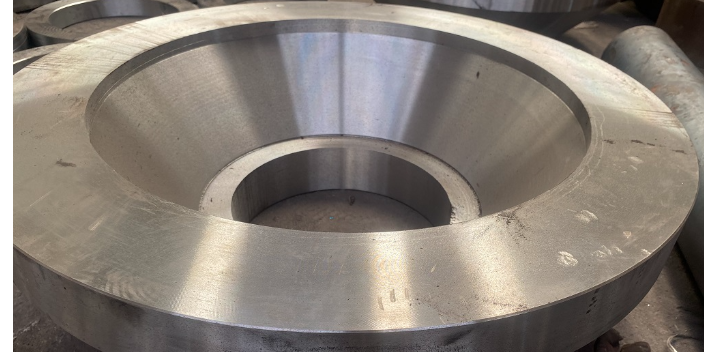
- 端盖:法兰尺寸、轴承孔公差、密封槽形式、进油孔/排气孔位置、材质(铸铁HT200、铸铝、钢件)。
- 滚筒配件总成:轴、轴承座、密封件、油封的匹配尺寸。
建议向厂家提供原厂图纸、样品或三维扫描数据,若无图纸,需详细描述滚筒型号、功率、转速、负载特性及安装空间限制。
二、电动滚筒齿轮定制关键工艺
齿轮是电动滚筒的传动核心,定制时需重点关注:
- 齿形修形:根据扭矩和噪音要求,进行齿顶修缘、齿根修形,降低啮合冲击。
- 材料与热处理:重载工况推荐20CrMnTi渗碳淬火,齿面硬度HRC58-62,心部硬度HRC30-42;中轻载可选40Cr调质后高频淬火。
- 精度控制:常用6级或7级精度(GB/T 10095),高速滚筒建议5级。
- 检测报告:厂家需提供齿形、齿向、周节累积误差检测数据。
三、齿圈与端盖的配作要点
- 齿圈:若为内齿圈,需与齿轮啮合侧隙匹配,推荐侧隙0.08-0.15mm;热套齿圈时,加热温度不超过180℃,避免材料组织变化。
- 端盖:轴承孔与轴承外圈配合公差通常为H7,同轴度要求≤0.02mm;密封槽需与油封尺寸匹配,表面粗糙度Ra≤3.2μm。端盖与滚筒体结合面需加工密封槽,防止漏油。
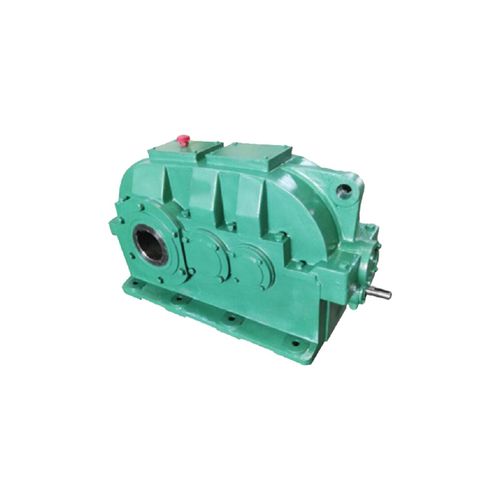
- 整体装配:定制配件需与原有滚筒轴、轴承、行星架等形成互换或优化设计,厂家应提供装配示意图或试装服务。
四、选择定制厂家的评估标准
- 加工设备:是否具备滚齿机、插齿机、磨齿机、数控车床及热处理生产线。
- 检测能力:三坐标测量仪、齿轮检测中心、硬度计、金相分析。
- 行业经验:有电动滚筒、减速机、工程机械配件定制案例。
- 资质与质保:ISO9001认证,提供材质证明、热处理报告及至少12个月质保。
- 响应速度:打样周期一般7-15天,批量生产20-30天。
五、定制配件的验收与维护建议
到货后请按以下步骤验收:
- 核对尺寸报告与图纸一致性;
- 目视检查齿面无毛刺、磕碰,端盖无砂眼、气孔;
- 手动盘动齿轮,感受啮合平稳性,无异响;
- 测量齿侧间隙、端盖轴承孔的实际偏差;
- 记录批次号,便于追溯。
日常维护中,定期检查齿轮磨损、齿圈松动、端盖渗油,及时更换润滑脂。首次运行500小时后应更换齿轮油并检查齿面接触斑迹。
六、
电动滚筒齿轮、齿圈、端盖等配件的定制,核心在于“参数准确、工艺匹配、检测严格”。选择专业厂家并留存技术协议,可显著提升配件寿命与传动效率。如果您有具体型号或图纸,推荐直接提供至厂家进行可行性分析与报价,必要时可先制作样件验证。
如若转载,请注明出处:http://www.china-misimei.com/product/56.html
更新时间:2026-10-22 14:22:25